
W małych i średnich zakładach produkcyjnych panuje intuicja, że skoro produkcja „nie nadąża”, to problem trzeba szukać na początku linii – w maszynach wytwarzających sam produkt. Tymczasem w praktyce bardzo często wąskie gardło znajduje się dokładnie w odwrotnym miejscu: na samym końcu procesu, przy pakowaniu zbiorczym, kartonowaniu i przygotowaniu towaru do wysyłki lub magazynowania. Produkt powstaje szybciej, niż da się go fizycznie zapakować – i to właśnie tam traci się realną przepustowość całej linii.
Czym jest wąskie gardło w produkcji i dlaczego lubi się chować na końcu linii
Koncepcja wąskiego gardła w produkcji wywodzi się z teorii ograniczeń (Theory of Constraints) i sprowadza się do prostej zasady: przepustowość całego systemu jest zawsze równa przepustowości jego najwolniejszego elementu, niezależnie od tego, jak wydajne są pozostałe etapy. W praktyce małych fabryk oznacza to, że nawet najbardziej nowoczesna linia produkcyjna zostanie spowolniona przez jeden, pozornie drugorzędny etap – a etapem tym najczęściej okazuje się pakowanie zbiorcze wykonywane ręcznie lub przy użyciu przestarzałego sprzętu.
Dzieje się tak, bo wcześniejsze etapy – produkcja właściwa – są zwykle projektowane i modernizowane w pierwszej kolejności, jako „serce” procesu. Końcowy etap linii bywa traktowany jako mniej istotny dodatek, mimo że to właśnie on decyduje, ile gotowego towaru faktycznie opuści zakład w ciągu zmiany.
Jak rozpoznać objawy wąskiego gardła przy pakowaniu
Kilka sygnałów pojawia się na produkcji na długo przed tym, zanim ktoś nazwie to wprost „wąskim gardłem”. Najczęstsze z nich to rosnąca liczba półproduktów oczekujących na zapakowanie, częste mikroprzestoje wynikające z ręcznego przekładania produktu między etapami, a także wydłużający się czas przezbrojenia linii przy zmianie formatu opakowania lub rodzaju produktu.
Charakterystyczne jest też to, że operator końcowego stanowiska staje się „wąskim gardłem osobowym” – to od jego tempa, doświadczenia i kondycji w danej chwili zależy, ile towaru zostanie zapakowane w ciągu godziny, co wprowadza dużą zmienność do całego procesu.
Checklista 15-minutowej diagnozy końca linii
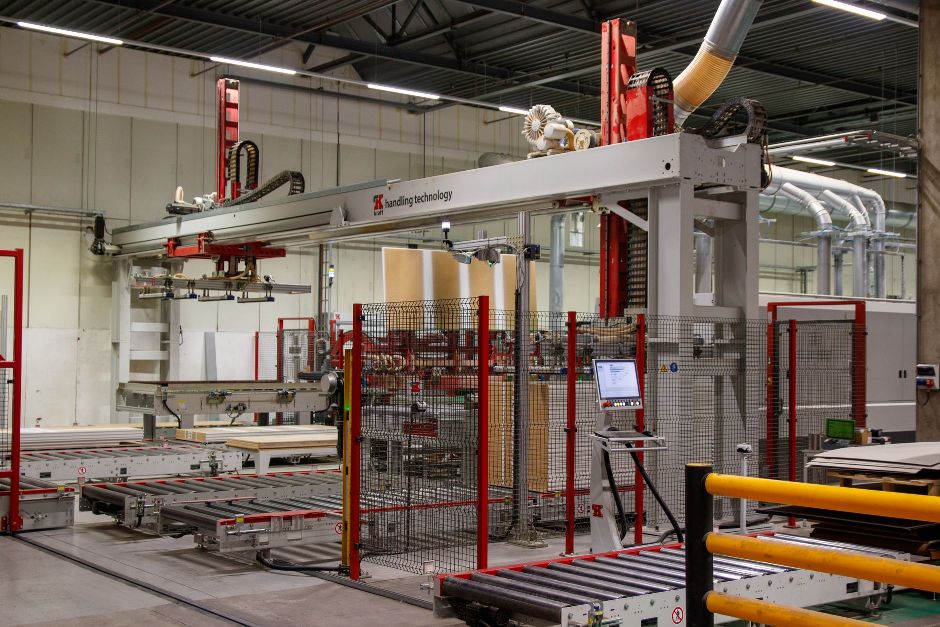
Zanim zdecydujesz się na inwestycję w nową maszynę pakującą, warto poświęcić 15 minut na prostą obserwację końcowego odcinka linii. Poniższa checklista pomaga zebrać dane, które realnie wskazują źródło problemu, zamiast działać na wyczucie.
Podczas obserwacji zwróć uwagę na:
- liczbę krótkich zatrzymań linii w obserwowanym oknie czasowym,
- łączną długość tych zatrzymań (nawet krótkie przestoje sumują się w ciągu zmiany),
- liczbę produktów oczekujących przed stanowiskiem pakowania w danym momencie,
- częstotliwość ręcznego przekładania produktu między etapami,
- czas, w którym maszyna lub proces czeka na reakcję operatora,
- czas potrzebny na zmianę materiału, formatu opakowania lub rodzaju produktu,
- liczbę ponownych uruchomień procesu po zatrzymaniu,
- liczbę błędów pakowania zauważonych w tym czasie (źle uformowany karton, nieszczelne opakowanie, pominięta sztuka).
Interpretacja jest prosta: jeśli jeden typ opóźnienia powtarza się wyraźnie częściej niż pozostałe, to właśnie on wskazuje miejsce o największym potencjale optymalizacji – i to od niego warto zacząć, zamiast inwestować w usprawnienia rozproszone po całej linii.
Co mówi wskaźnik OEE o kondycji linii pakującej
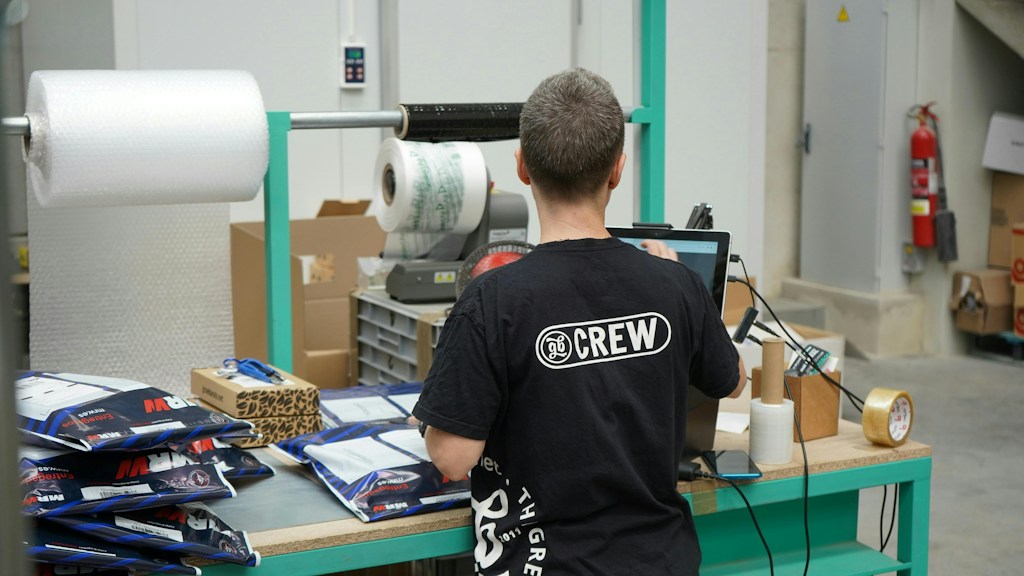
Przydatnym uzupełnieniem obserwacji jest wskaźnik OEE (Overall Equipment Effectiveness, czyli całkowita efektywność wyposażenia) – liczony jako iloczyn dostępności, wydajności i jakości procesu. Niska dostępność zwykle wskazuje na częste mikroprzestoje i awarie, niska wydajność – na pracę poniżej możliwego tempa (np. z powodu przezbrojeń), a niska jakość – na wysoki odsetek błędnie zapakowanych produktów. Policzenie OEE dla samego końcowego etapu linii – a nie całego procesu łącznie – często ujawnia, że to właśnie tam wskaźnik spada najbardziej.
3 wskaźniki, które warto zmierzyć przed zakupem maszyny
Zanim padnie decyzja o konkretnym modelu maszyny pakującej, warto zebrać dane, które pozwolą dobrać rozwiązanie adekwatne do realnej skali problemu, a nie do intuicji:
- Rzeczywista przepustowość końcowego etapu – ile sztuk faktycznie udaje się zapakować w ciągu godziny, a nie ile teoretycznie powinno się udać.
- Udział czasu przezbrojenia w łącznym czasie pracy stanowiska – im wyższy, tym większy potencjał automatyzacji zmiany formatu.
- Zmienność tempa pracy między zmianami i operatorami – duża rozbieżność sugeruje, że proces jest bardziej zależny od człowieka niż od samego sprzętu, co jest typowym sygnałem dojrzałości do automatyzacji.
Automatyzacja procesów w firmie – kiedy naprawdę jest potrzebna, a kiedy wystarczy reorganizacja
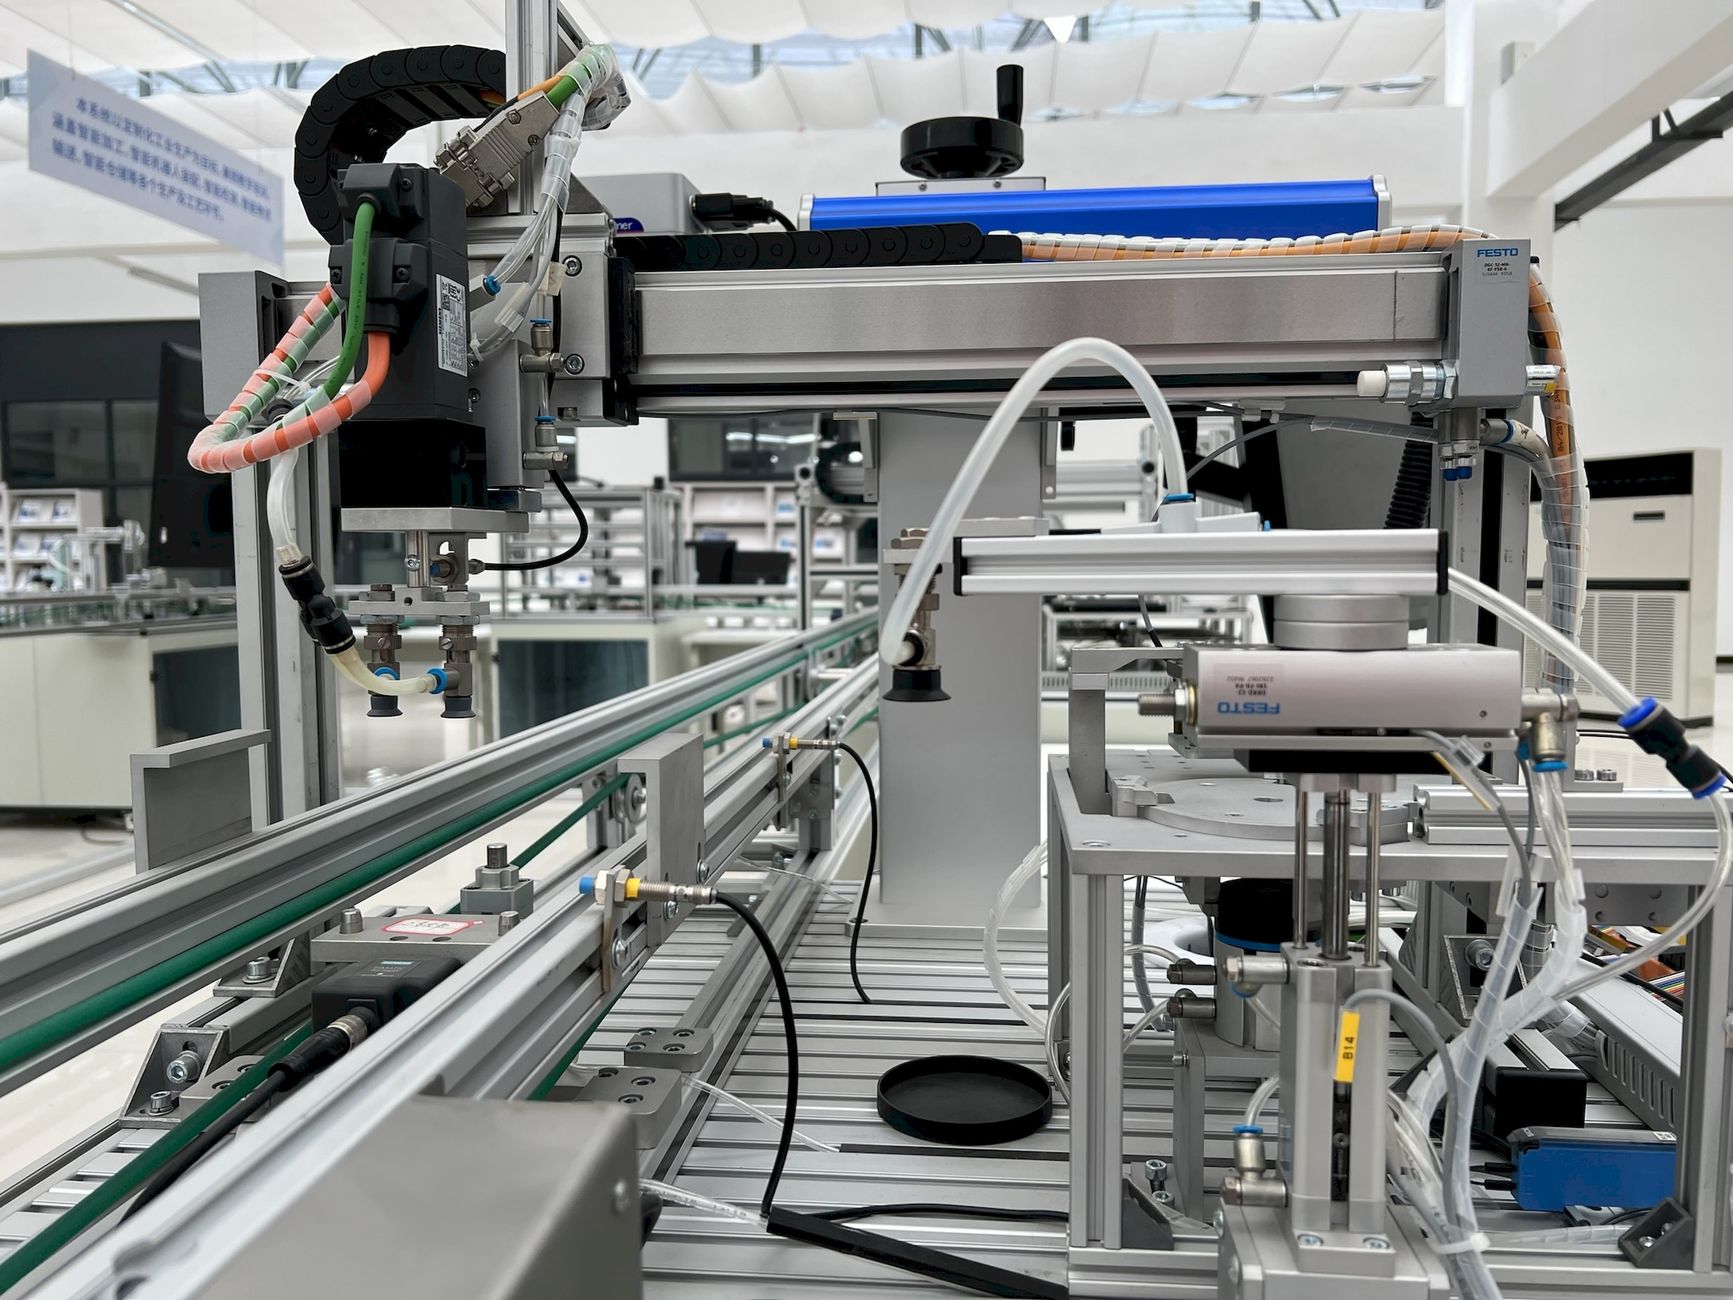
Nie każde wąskie gardło wymaga natychmiastowej inwestycji w nowy sprzęt. Czasem wystarczy reorganizacja pracy na końcowym stanowisku – inny podział obowiązków, zmiana kolejności czynności, ograniczenie liczby ręcznych przełożeń produktu. Jednak gdy checklista i wskaźniki konsekwentnie wskazują na ten sam, powtarzalny problem – np. stały brak przepustowości przy zmianie formatu albo chroniczne mikroprzestoje wynikające z ręcznego przekładania – automatyzacja i robotyzacja w małych i średnich firmach przestaje być kwestią komfortu, a staje się kwestią realnej granicy wzrostu produkcji.
Producenci maszyn pakujących, tacy jak Tarpak, projektują rozwiązania właśnie pod kątem tego typu wąskich gardeł – urządzenia przejmujące liczenie, formowanie kartonu czy pakowanie zbiorcze w miejscu, gdzie wcześniej pracował człowiek w zmiennym, trudnym do przewidzenia tempie.
Jak wygląda rozbudowa linii pakującej w praktyce
Rozbudowa linii pakującej rzadko oznacza wymianę całego procesu naraz. W małych fabrykach najczęściej sprawdza się podejście punktowe: najpierw automatyzowany jest dokładnie ten odcinek, który checklista wskazała jako najbardziej problematyczny, a dopiero w kolejnym etapie – jeśli zajdzie taka potrzeba – proces rozszerzany jest o kolejne funkcje, np. paletyzację czy foliowanie gotowych zbiorczych opakowań.
Dobrym przykładem takiego punktowego podejścia są linie liczące i pakujące Tarpak, które można wdrożyć jako uzupełnienie istniejącego ciągu produkcyjnego – bez konieczności przebudowy całej fabryki – odpowiadając bezpośrednio na problem zidentyfikowany w checkliście. Po wdrożeniu warto też zadbać o regularne utrzymanie ruchu i serwis takiego stanowiska, bo nawet najlepiej dobrana maszyna z czasem traci wydajność bez odpowiedniej konserwacji.
Najczęściej zadawane pytania
Czy wąskie gardło zawsze znajduje się na końcu linii?
Nie zawsze, ale w małych zakładach produkcyjnych to właśnie końcowy etap – pakowanie i przygotowanie do wysyłki – najczęściej pozostaje w tyle za resztą procesu, bo rzadziej jest modernizowany niż etapy produkcji właściwej.
Czy 15-minutowa obserwacja naprawdę wystarczy, by coś ustalić?
Wystarczy, by zauważyć powtarzający się wzorzec – nie zastąpi pełnego audytu, ale pozwala szybko zawęzić obszar, w którym warto szukać dalej, zamiast zgadywać.
Czy automatyzacja końca linii ma sens przy niewielkiej skali produkcji?
Tak, jeśli dany etap generuje realne, powtarzalne opóźnienia – o skali problemu decyduje nie wielkość zakładu, tylko to, jak często i jak mocno dany odcinek ogranicza całą linię.